

Ohýbačka za studena pro výrobu trubek: Průvodce kupujícího pro loděnice
Trubka z uhlíkové oceli DN300 vychází z ohýbačky pod úhlem 45 stupňů s hodnotou ovality 9 procent. ASME B31.3 pokrývá oválnost na ohybu při 8 procentech jmenovitého průměru, takže cívka je šrot dříve, než se dostane ke svářeči. Stroji nic nebylo. Nastavení bylo chybné a o nastavení se rozhoduje dlouho před objednáním stroje.
To je celý argument, proč nakupovat opatrně. Stroj na ohýbání za studena pro výrobu trubek se neposuzuje podle největšího úhlu na jeho specifikačním listu, ale podle toho, jak opakovaně vytváří ohyb, který po uvolnění hydrauliky stále prochází kontrolou. Praktická odpověď: dimenzujte stroj podle vnějšího průměru, tloušťky stěny a minimálního poloměru ohybu, trvejte na systému trnu a požadujte zdokumentovaný zkušební ohyb na přesné jakosti trubky, kterou používáte. Všechno ostatní je detail a detail je to, kde se šetří peníze.
Co vlastně dělá ohýbačka za studena
Ohýbání za studena tvoří trubku při okolní teplotě. Žádný hořák, žádná indukční cívka, žádná pec. Při výrobě trubek je dominantní metoda ohýbání s rotačním tažením: hydraulický válec otáčí ohýbací matricí, zatímco svěrná matrice drží přední konec trubky, tlaková matrice podpírá vlečenou přímou stranu a trn sedí uvnitř otvoru, aby udržoval kulatý průřez.
Musí spolupracovat tři síly najednou:
- Upínací síla na předním konci, který zastaví prokluzování trubky při otáčení matrice.
- Ohybový moment aplikován přes matrici, která nastavuje úhel a poloměr.
- Vnitřní podpora z trnu, čímž se zastaví vrásnění vnitřku ohybu a zborcení vnější strany.
Špatně vyvážení a dostanete klasické vady: ztenčení stěny na vnější straně oblouku, zvrásnění na vnitřní straně a oválnost přes ohyb. Lisovací ohýbačky tlačí trubku proti pevnému tvaru. Jsou rychlé na konstrukčních částech, ale dutá trubka se pod touto geometrií příliš snadno drtí. Pro výrobní práce je důležité rotační tažení.
Před porovnáním cenových nabídek stojí za to pochopit základní mechaniku a tento přehled v jednoduchém jazyce jak funguje stroj na ohýbání za studena pokrývá základy bez marketingového lesku.
Proč obchody volí ohýbání za studena před ohýbáním za tepla
Pro většinu potrubí v loděnicích a procesních trubek do zhruba DN600 je ohýbání za studena levnější, rychlejší a konzistentnější než ohýbání za tepla, pokud stroj a nástroje odpovídají dané práci. Důvodem není to, že teplo je ze své podstaty špatné. Jde o to, že teplo přidává kroky: zahřívání, řízení teploty, řízené chlazení a někdy tepelné zpracování po ohybu pro obnovení vlastností.
Ohýbání za studena to všechno přeskočí. Neexistuje žádný kámen, který by se před svařováním obrušoval, žádná tepelně ovlivněná zóna, kterou by bylo možné kvalifikovat, a žádné zkreslení způsobené nerovnoměrným chlazením. Získáte tím deformační zpevnění, které mírně zvýší mez kluzu v ohybu a sníží tažnost. To je ve většině případů přijatelné, ale musí se s tím počítat u tenkostěnného nebo nízkoteplotního provozu.
| Faktor | Ohýbání za studena | Ohýbání za tepla |
|---|---|---|
| Teplota tváření | Okolní, žádné záměrné zahřívání | Obvykle 850 až 950 C |
| Vliv na základní kov | Kalení v tahu, žádná tepelně ovlivněná zóna | Mikrostruktura se mění, může vyžadovat tepelné zpracování |
| Stav povrchu | Čisté, připravené ke svařování | Vodní kámen a vrstva oxidu k odstranění |
| Opakovatelnost | Vysoká s CNC a kompenzací odpružení | Citlivější na nerovnoměrné zahřívání |
| Typické použití | Cívky dílenských trubek, potrubí loděnice, malý až střední průměr | Velmi silná stěna, velmi úzký poloměr, velký průměr |
Dimenzování stroje: Průměr, tloušťka stěny a tolerance
O tom, zda se stroj hodí do vaší dílny, rozhodují tři čísla: maximální vnější průměr, maximální tloušťka stěny při tomto průměru a minimální poloměr ohybu. Pokud je některá z těchto tří v citaci vágní, nelze ji srovnávat s žádnou jinou.
Poloměr ohybu je uveden v průměrech trubek
3D ohyb na trubce DN200 má poloměr osy 600 mm. Tři průměry je zhruba praktická podlaha pro ohýbání rotačním tažením. Pět průměrů je pohodlných pro objemovou práci a cokoli od 10D výše se snadno tvaruje a snadno podporuje. Těsné zatáčky jsou místa, kde se trny, stěrače a další tonáž stávají nevyhnutelnými.
Tloušťka stěny a poměr průměru k tloušťce
Poměr vnějšího průměru k tloušťce stěny je jediným nejlepším ukazatelem obtížnosti. Nízké poměry, což znamená tlustou stěnu vzhledem k průměru, tvaruje čistě a zřídka vyžaduje komplikované nástroje. Vysoké poměry znamenají tenkou stěnu a tenká stěna je místo, kde začíná vrásnění a kolaps. V mnoha obchodech se používá základní pravidlo: pod asi 20:1 často stačí trn zástrčky, nad tím se kulový trn stává bezpečnější volbou a nad zhruba 50:1 byste si měli klást těžké otázky, zda je ohyb vůbec dosažitelný.
Dvě tolerance k zápisu do objednávky
- Ovalita. ASME B31.3 omezuje rozdíl mezi maximálním a minimálním průměrem v jakémkoli průřezu ohybu na 8 procent jmenovitého průměru.
- Ztenčení stěn na extrados. Hotová tloušťka stěny na vnější straně ohybu musí stále splňovat minimální požadovaný návrhový tlak.
Springback patří do stejné konverzace. Uhlíková ocel se po uvolnění zatížení obvykle odpruží o 2 až 5 stupňů a množství roste s poloměrem a mezí kluzu. Řídicí systém, který automaticky kompenzuje odpružení, není při opakované výrobě luxus; je to rozdíl mezi jedním nastavením a jedním nastavením plus konstantní nastavení.
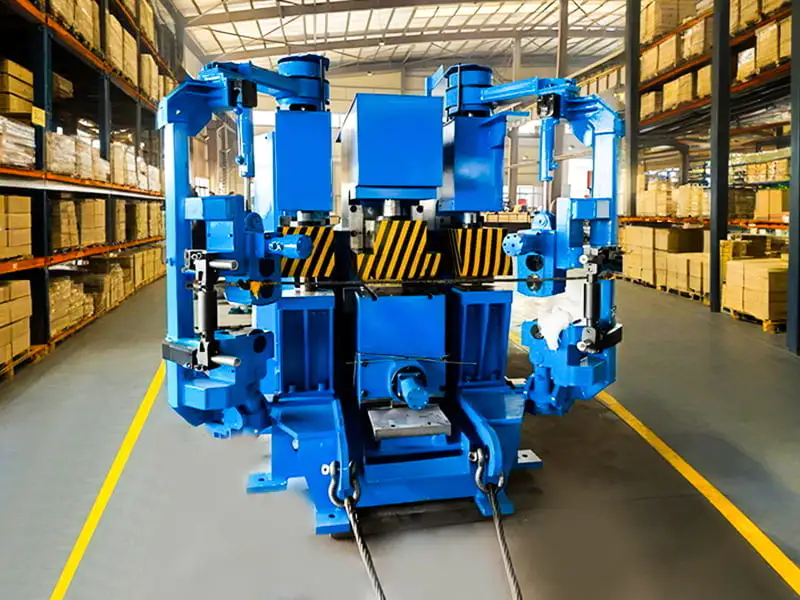
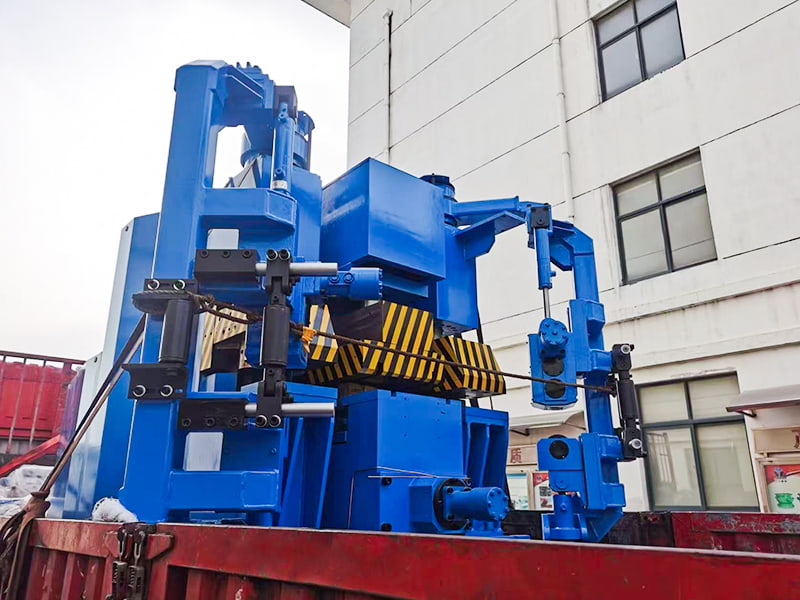 Ohýbačka za studena Produktová řada: 400T, 600T, 700T atd. Stroj na ohýbání za studena používá proces tváření za studena k tvarování ocelových plátů do různých složitých povrchů trupu. Jako hlavní... Zobrazit produkt →
Typy trubek: Co se čistě ohýbá a co se brání
Uhlíková ocel je snadný případ. Třídy A106 třídy B, A53 a API 5L až do X70 se všechny ohýbají za studena předvídatelně s přizpůsobenou sadou matric a trnem. Springback zůstává skromný a proces je dobře srozumitelný.
Austenitický nerez je jiný rozhovor. Stupně 304 a 316 při deformaci ztvrdnou, takže materiál odolává ohybu tím více, čím dále ho tlačíte. Nástroje musí být leštěny, rádiusy se obvykle otevírají a odpružení znatelně stoupá ve srovnání s uhlíkovou ocelí. Třídy Duplex a Super Duplex jsou opět tvrdší a vyžadují těžší stroje a nižší rychlosti beranu.
Teplo v těchto případech není řešením. Obvykle je větší poloměr, lepší trn nebo pomalejší tváření. Pokud dodavatel slibuje nerezový ohyb s malým poloměrem bez speciálního nářadí, požádejte o nahlédnutí do protokolu o zkušebním ohybu, než cokoliv podepíšete.
Vřetena, sady matric a ovládání odpružení
O kvalitě ohybu rozhoduje nástroje mnohem více než tonáž stroje. Většinu odpovědnosti nesou čtyři složky:
- Bend zemřít. Nastavuje poloměr středové osy. Potřebujete jeden na poloměr, ne jeden na úhel.
- Svorka zemřít. Uchopí přední konec. Opotřebená zápustka svěrky sklouzne a sklouznutí změní dobrou trubku na šrot.
- Tlaková matrice. Podporuje vlečenou přímou jízdu a v ostrých zatáčkách je často spárován se stíračem.
- Trn. Zástrčka, tvarovaná nebo kulového typu, spojená trnovou tyčí a umístěná kladičkou.
Kulové trny jsou obvyklou volbou u tenkostěnných trubek, protože každá kulička podpírá vnitřek oblouku postupně s postupujícím ohybem. Při nízkém poměru a velkorysém ohybu postačují zátkové trny. Stěrače nejvíce záleží na hliníku a nerezu, kde má materiál tendenci se shlukovat před tečným bodem.
Kontrolní seznam kupujícího pro stroje na výrobu trubek
Než porovnáte nabídky, napište těchto šest bodů a zašlete je všem dodavatelům. Odpovědi oddělí seriózní stavitele od assemblerů.
- Jmenovitý vnější průměr a maximální tloušťka stěny při tomto průměru, uvedené samostatně.
- Minimální poloměr ohybu vyjádřený jako násobek průměru trubky, přičemž při tomto poloměru se očekává ztenčení stěny.
- Nabízené řídicí osy: samotný úhel ohybu nebo úhel ohybu plus posuv a rotace.
- Zda je zahrnut zkušební ohyb na vaší vlastní třídě trubky s vlastní tloušťkou stěny.
- Dodací lhůty matrice a trnu plus náklady a dostupnost náhradních upínacích matric.
- Doba odezvy servisu a umístění nejbližšího technika podpory.
Ohýbání za studena v loděnicích a bagrech
Výroba potrubí pro loděnice je maloobjemová a různorodá práce. Jedna loď přepravuje zátěž, podpalubní vodu, palivo, mazací olej, mořskou vodu a hydraulické systémy s velikostí vrtání od DN25 do DN400 a úhly ohybu rozptýlenými v celém rozsahu. Mnoho cívek je jednorázových. Za těchto podmínek není skutečným limitem stroje jeho maximální průměr; jde o to, jak rychle lze změnit sadu matric a jak rychle lze nastavit nový program.
Bagrovací zařízení ukazuje opačným směrem. Sací a výtlačné potrubí na sacím bagru frézy nese vysokou rychlostí abrazivní kal, takže stěny jsou tlusté a záleží na ochraně proti opotřebení. Ohyby v tomto provozu jsou vytvořeny s úzkými tolerancemi, protože nesoulad na spoji pole znamená vyříznutí hotové cívky. Silný stroj a správně sladěná sada trnů jsou to, co udržuje tyto cívky v toleranci.
Obě prostředí odměňují stejný zvyk: považujte ohýbání za řízený proces spíše než za pocit obsluhy. Dílenské nářadí jako např 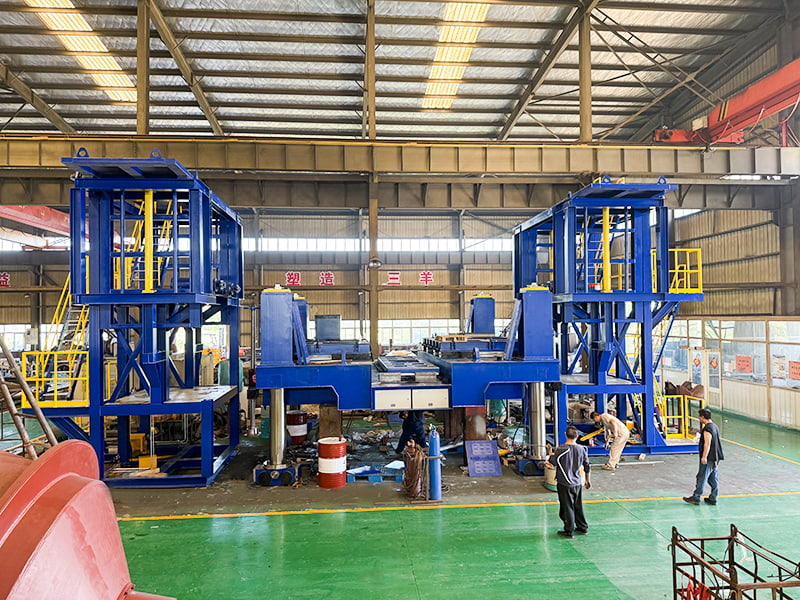 Instalační platforma kormidla Platforma pro instalaci vrtule v námořním strojírenství je přesný nástrojový systém navržený speciálně pro integrovanou montáž velkoplošných lodních pohonů... Zobrazit produkt → sleduje stejnou logiku a poskytuje stabilní, opakovatelnou základnu, takže zarovnání a sesazení zůstává konzistentní od jedné jednotky k druhé.
Rizika nákupu, která se objeví až po dodání
Nejčastější poruchou není stroj, který má podprůměrný výkon. Je to stroj, který byl specifikován o jednu velikost příliš malý. Několik vzorů se v projektech opakuje:
- Kapacita je uváděna při jmenovitém maximálním průměru, ale na nejtenčí stěně, takže stroj se zastaví, jakmile dosáhne skutečné tloušťky stěny.
- Řízení jedné osy v obchodě, který provozuje desítky různých cívek týdně.
- Dodává se jedna sada matric, která mění změny matrice na překážku výroby.
- Zkušební ohyby probíhají na vzorkové trubce stavitele spíše než na skutečném materiálu kupujícího.
- Žádná dohoda o náhradních dílech, školení nebo uvedení do provozu na místě.
Každý z nich je levný na opravu před objednávkou a drahý poté.
Údržba a bezpečné provozní návyky
Hydraulické ohýbačky za studena jsou robustní, ale nemilosrdně se s nimi smiřuje s kontaminovaným olejem a opotřebovanými nástroji. Udržujte hydraulickou kapalinu čistou a vyměňujte filtry podle plánu. Každých několik tisíc ohybů kontrolujte opotřebení svěrek a lisovacích nástrojů, protože matrice, která ztratila svůj profil, bude mít oválnost dlouho předtím, než bude vypadat zjevně poškozená. Zkontrolujte přímost tyčí vřetene a ověřte nastavení polohy trnu po jakékoli výměně nástroje.
Pokud jde o bezpečnost, držte ruce mimo oblast zavírání matrice během cyklu, používejte dvouruční ovládání tam, kde je namontováno, a nikdy nesahejte do zóny ohybu, když je stroj pod tlakem. Podepřete dlouhou trubku na válečkových stojanech, aby obsluha nebojovala s hmotností cívky současně s ovládacím panelem.
Často kladené otázky
Vyžaduje ohýbání za studena vždy trn?
Ne. Velkorysé ohyby na tlustostěnných trubkách se často vytvářejí čistě bez vnitřní podpory. Jakmile poměr průměru k tloušťce stoupne, stává se trn ekonomickou volbou, protože zabraňuje pomačkání, místo aby jej později opravoval.
Může ohýbání za studena poškodit trubku?
Ztenčuje stěnu na vnější straně ohybu a mírně zpevňuje materiál. Oba efekty jsou předvídatelné a ovladatelné prostřednictvím výběru poloměru, nástrojů a řízení procesu. Nekontrolovaným ohýbáním na druhé straně vzniká odpad.
Jaký je nejmenší poloměr, kolem kterého bych měl navrhnout?
Tři průměry jsou praktickou podlahou pro ohýbání rotačním tažením a pět průměrů je mnohem šetrnější k nástrojům a průchodnosti. Pokud to rozložení dovolí, navrhněte kolem 5D a stroj vydrží déle.
Jak dlouho trvá dodání ohýbačky za studena?
Standardní hydraulické stroje jsou obvykle týdny spíše než měsíce, ale zakázkové sady matric a trnů často trvají déle než samotný stroj. Objednávejte nástroje paralelně, ne dodatečně.
Určení velikosti stroje je rozhodnutí, které je nejobtížnější zvrátit a nejsnáze jej lze dosáhnout hned na začátku. Vypracujte svůj největší otvor, svou nejtěžší stěnu a nejužší rádius, pak se přesvědčte, že stroj dokáže udržet oválnost do 8 procent a udržet ztenčení stěny na minimálním konstrukčním místě při skutečném zkušebním ohybu. Udělejte to dříve, než dojde k odeslání objednávky, a dílna vás nepřekvapí o šest měsíců později.
Pokud chcete druhý názor na kapacitu a nástroje, než se zavážete, kontaktujte náš technický tým a odeslat přes váš plán potrubí a seznam ohybů.
-
Vysvětlen dopad environmentálních předpisů na konstrukci bagrovacího zařízení
-
-
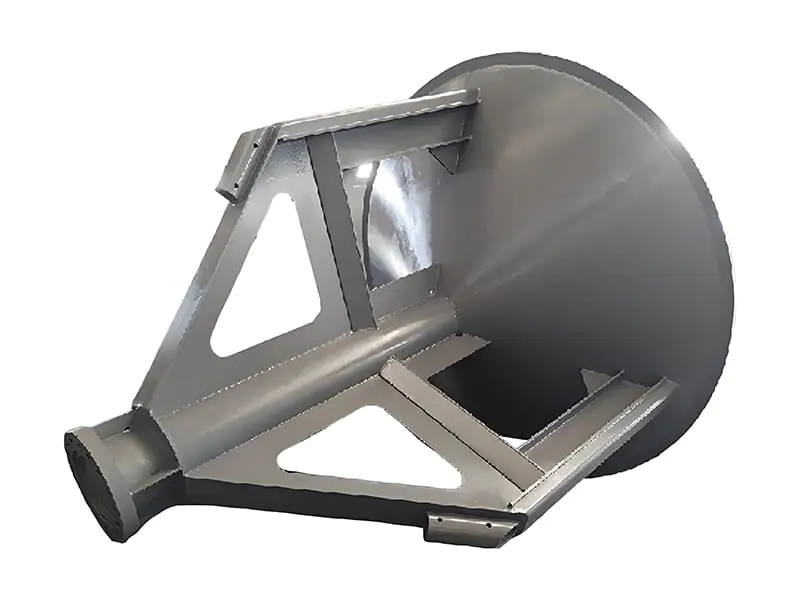 Typy dvířek násypky bagru: spodní dvířka, kónické ventily a vypouštění s děleným trupem
-
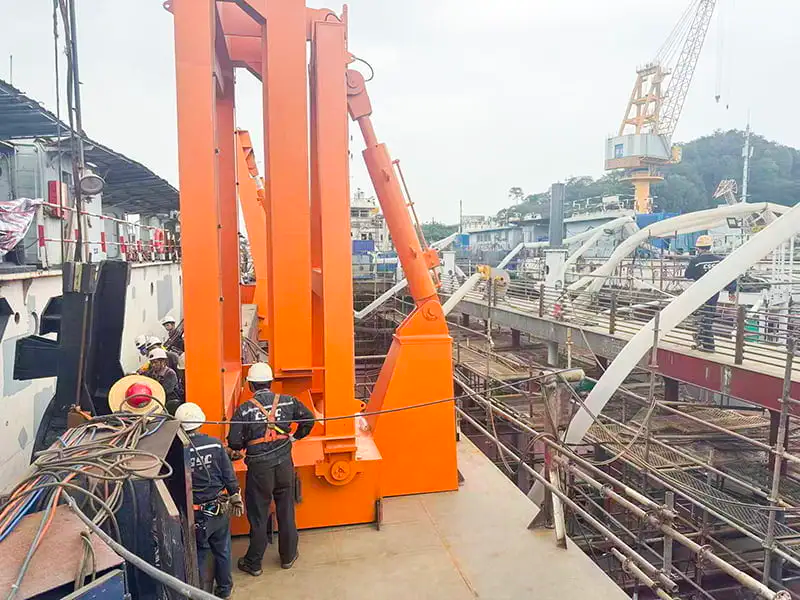 Funkce a design bagrového portálu: Vysvětlení cest zatížení na tažném rameni TSHD
-
 Údržba kladkostroje mostu bagru: Meze opotřebení, mazání a plány
-
 Ohýbačka za studena pro výrobu trubek: Průvodce kupujícího pro loděnice
autorská práva 2025 Taizhou Sanyang Heavy Machinery Co., Ltd. Všechna práva vyhrazena Výrobci nestandardních produktů pro těžké strojírenství
Zpět nahoru